开箱机与装箱机的配合
两段设备之间的衔接,决定了装箱一致性能不能稳住。
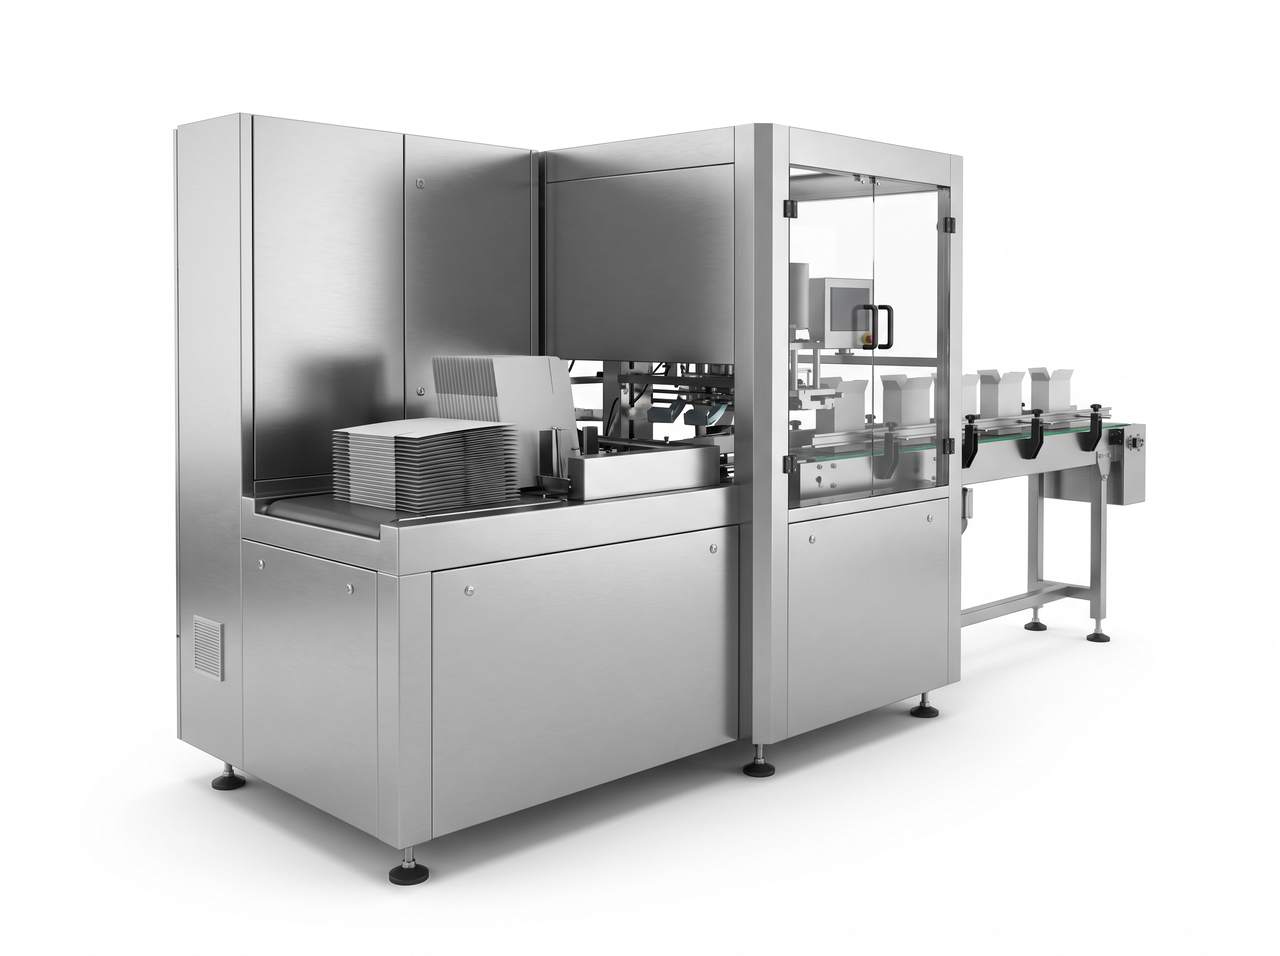
一、先确认纸箱来料的一致性
纸箱的压痕深度、材质和展开尺寸有差异时,开箱机很难用同一套参数处理。批量采购时要先验来料,混用不同批次的箱子是常见故障来源。
二、开箱机的任务只是把箱子扶正
开箱机负责成型和扶正,展开状态由后面的装箱动作完成。把它当成“顺便装箱的机器”使用时,参数会互相干扰,两段都不稳定。
三、箱型决定要不要分料仓
单一箱型可以单料仓,混用两三种箱型就要考虑分料和切换。切换时的停机时间要算进实际产能,否则排产时容易低估。
四、装箱前先确认排列方式
每箱装几件、排成什么图形,要在装箱机参数里固定。换排列时,除了改参数,还要确认纸箱尺寸是否还合适。
五、两段之间要有同步信号
装箱机取件的前提是箱子已经到位。两者之间用光电和信号互锁,信号异常时应当停机而不是继续动作,否则会出现压箱或漏装。
六、出问题先分清是哪一段
箱型不对、装不进去,通常是开箱或来料问题;装的数量不对、位置歪,是装箱机的排列参数问题。分清之后再调,效率会高很多。实际调试时建议先让开箱机单段运行,确认箱子能稳定成型并前进,再接入装箱机。两段一起调时,很难分辨是成型不稳还是取件时机不对。箱型确定后,把尺寸和材质要求整理成一份要求单发给纸箱供应商,比事后返工快得多。