检重秤误剔率排查顺序:产品、设备与参数
按固定顺序排查,比随机调整参数快得多。
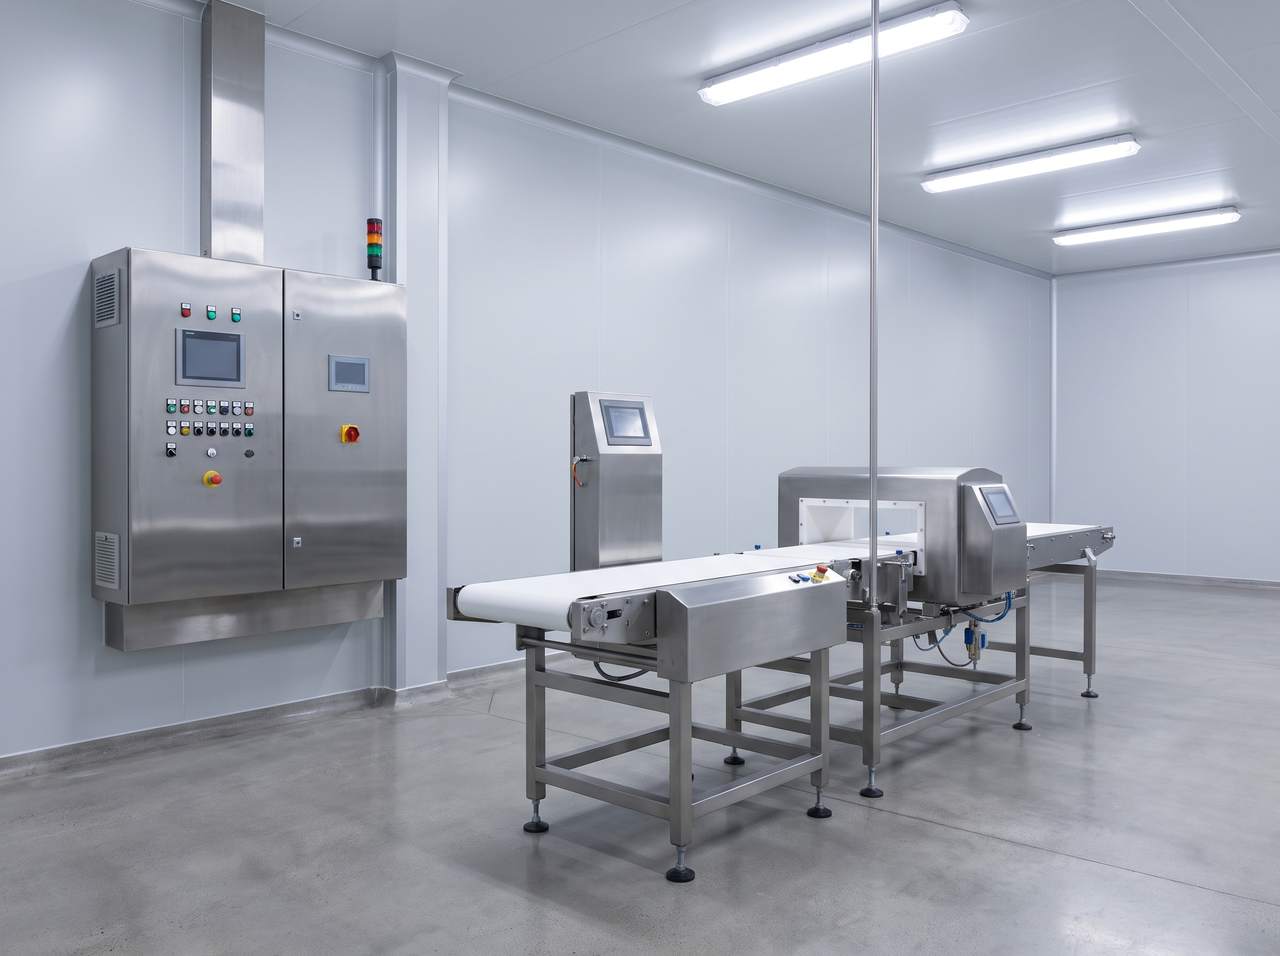
一、先确认产品本身是否在波动
产品净含量本身不稳定时,误剔是必然结果。先测产品的实际分布,再看检重设备。
二、检查设备位置有没有振动
检重秤附近有振动源时,读数会不稳。设备是否独立安装、周围有没有冲床或者大功率电机,都值得确认。
三、皮带状态也会影响
皮带松弛、打滑、表面粘料,都会让称重过程不稳定。检查皮带张紧和清洁状况。
四、参数是不是被人动过
误剔率突然上升,先看参数有没有被改。临时调整如果没有记录,后面很难查。
五、用标准件排除设备问题
用固定的标准件跑一段,如果标准件稳定、产品不稳定,问题多半在产品侧;两者都不稳定,才查设备。
六、记录每次调整的原因
把原因和结果一起记下来。几次之后你会知道哪种调整有效,下次可以更快处理。排查误剔时最容易走错的一步,是一发现误剔就去调灵敏度。灵敏度提高往往会让误剔更严重。正确顺序是先用标准件区分产品侧还是设备侧,再逐项检查环境、位置和皮带。数据指向哪一层就查哪一层,通常几次之内就能定位,不必反复试参数。排查过程写下来,下次能省很多时间。记录里附上当时的参数,之后能对照着恢复。排查顺序写下来,新人也能照着做,不用每次重新摸索一遍。排查顺序写成一张纸贴在工位上。