输送带跑偏的处理顺序
跑偏有固定的处理顺序,按顺序查能少走很多弯路。
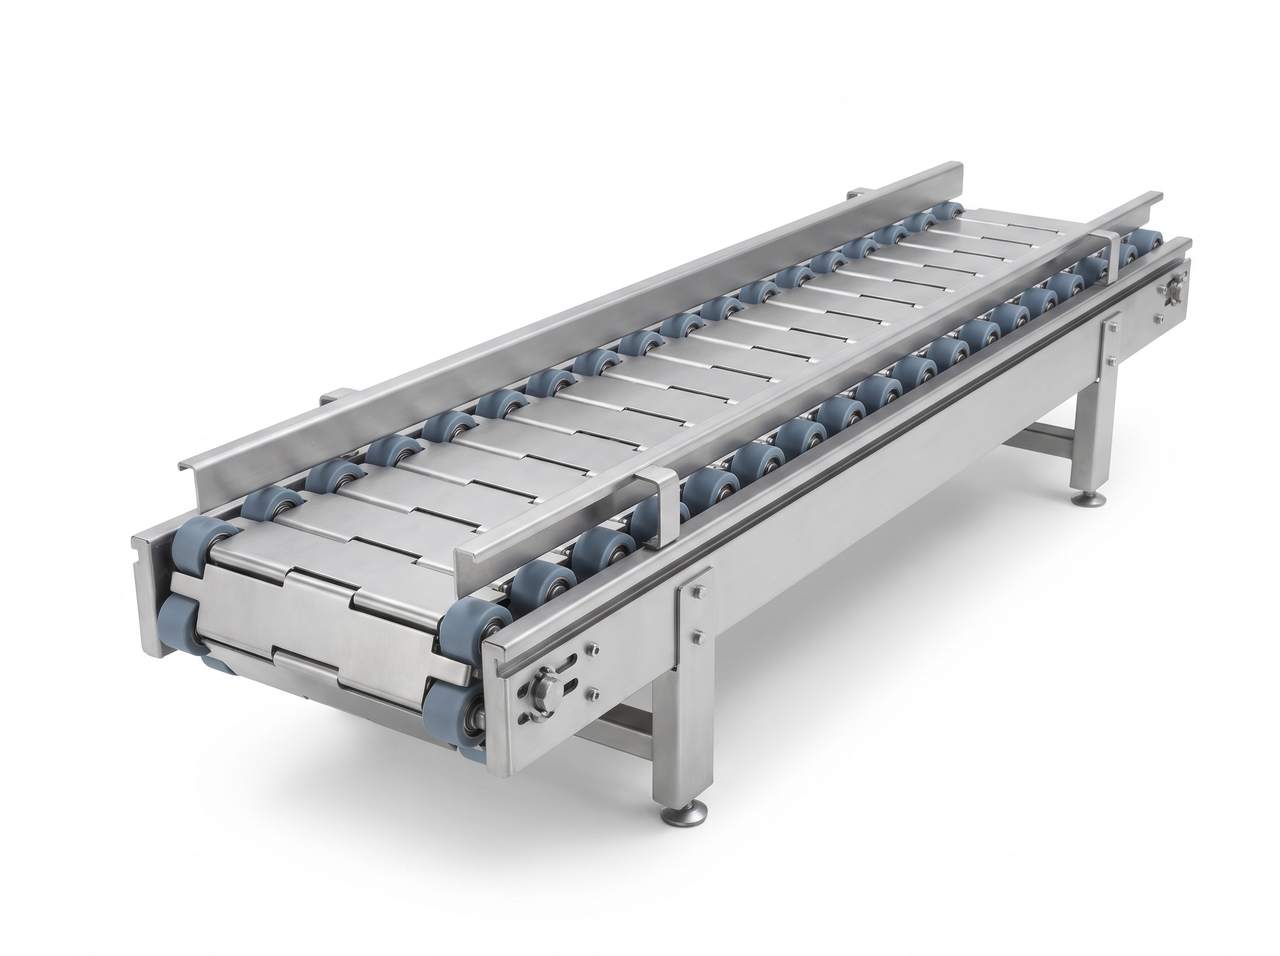
一、先停机再调整
带在运行时调整不容易观察。停机、放出余量、重新张紧之后再动导向。
二、从明显的一端开始
带会向阻力小的一侧跑。先判断主要驱动力在哪一端,从那一端的导向开始调。
三、一次只调一侧
两侧同时调整容易越调越偏。调一侧之后跑一段,观察方向有没有变化。
四、检查滚筒是否变形
滚筒表面磨损或变形会让带持续向一侧偏移。这种情况调整导向解决不了,要先处理滚筒。
五、确认托辊有没有卡住
托辊轴承卡滞或积料会让局部摩擦力变化,形成持续偏移。清理并逐个检查托辊转动是否顺畅。
六、找出根因再收工
带能跑正只是结果。查清楚是安装、张力、滚筒还是托辊的问题,否则同样的故障还会再来。记录每次跑偏的方向和处理办法,几次之后就能看出是这个位置的固定问题还是随机发生。调整导向之后要重新张紧,紧随其后的松紧会抵消这次调整的效果。调整之后连续观察一段距离,确认带不会再次偏移。记录调完之后带的实际位置,后续检修时可以快速恢复。如果两周内重复出现同一个方向的跑偏,说明存在固定原因,应当停下来彻底排查而不是反复调整。清理滚筒和托辊之后要重新确认带的位置,积料本身就是造成跑偏的原因。跑偏处理完成之后,连续运行一个班次再确认一次。