输送线侧向导向的调整:间隙与材质
导向件位置不当会造成卡料、刮擦或者间距变化。
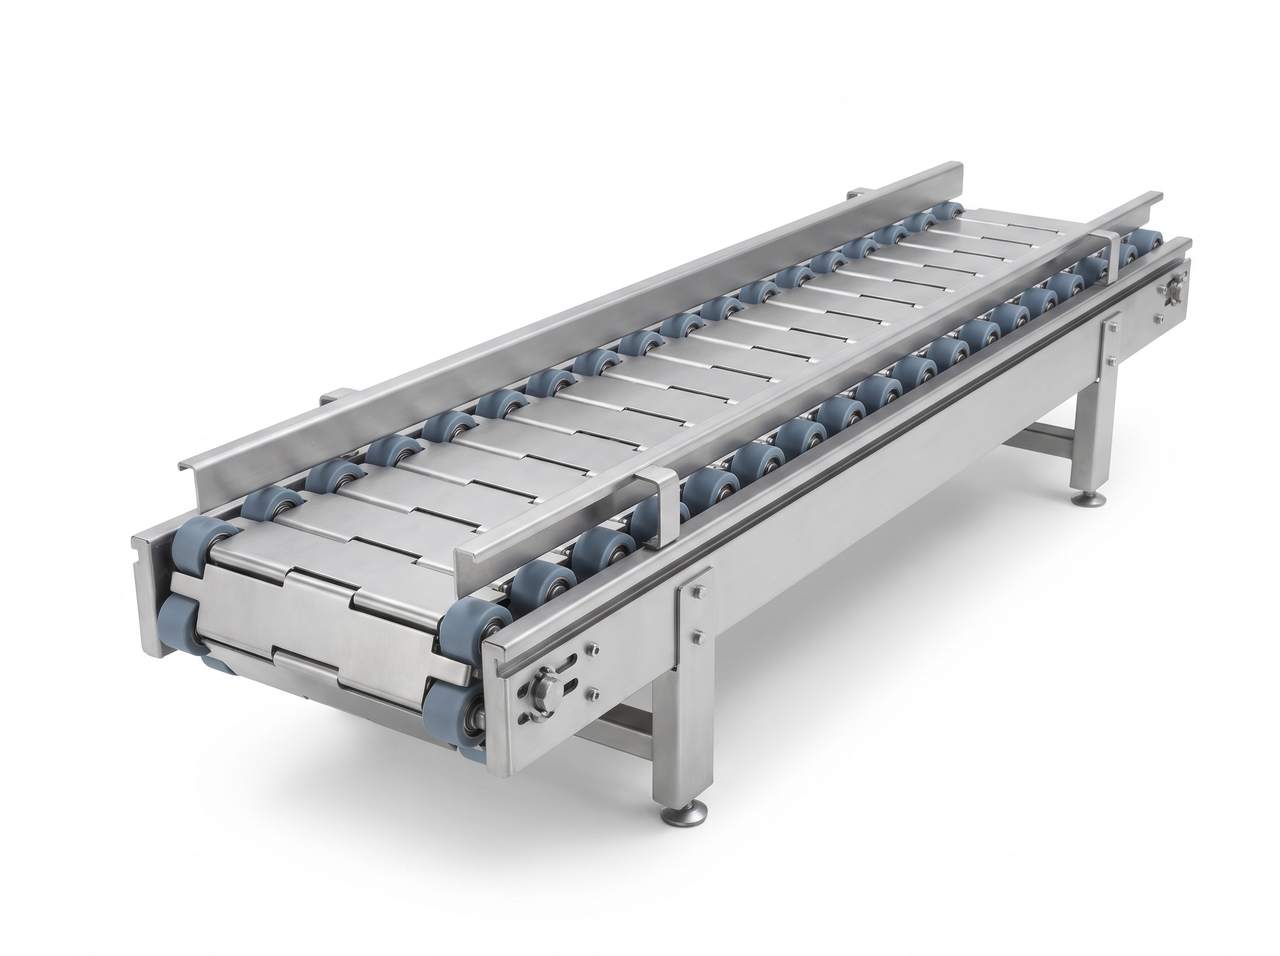
一、导向的作用是保持一致的位置
不是把产品推到最近的一边,而是让每一件都在同样的位置通过。左右都要有约束,缺一侧产品就会偏。
二、间隙按最小产品定
导向间隙要按最容易偏的产品来设定。用最小件定间隙,才能保证所有产品都能规整通过。
三、入口段要更宽松
刚进入导向时产品位置可能不准,入口处留出更大空间,之后再逐步收窄。过早收紧会撞歪产品。
四、材质要避免刮擦
导向面接触产品,材质和表面处理都要考虑。软质表面加硬质产品时,刮擦风险明显。
五、检查紧固和变形
导向件长期受冲击,紧固件容易松,支架也会变形。定期检查并重新校正间隙。
六、调整后跑一段再确认
一次调一个位置,跑一段时间观察效果。连续调整多个导向件时,很难判断是哪一处起了作用。导向调整记录可以留一份基线照片,换批次时对照,能省下大量重复调试。导向件的调整量要记下来,换产品时按记录恢复比重新试快。导向件松动是常见问题,紧固件建议加防松措施。导向间隙要按产品最大宽度复核一次,太窄会卡住最宽的那一批。换批次时先量实际产品宽度,再决定导向间隙,不要凭上次的经验。导向调整之后一定要跑一段真实产品确认,空载时看不到碰撞和刮擦。导向的调整量和调整方向记在设备旁边,检修时可以快速恢复。