装箱机和裹包机怎么选:先分清谁负责哪一段
两者解决的层级不同,选型前先分清要谁做什么。
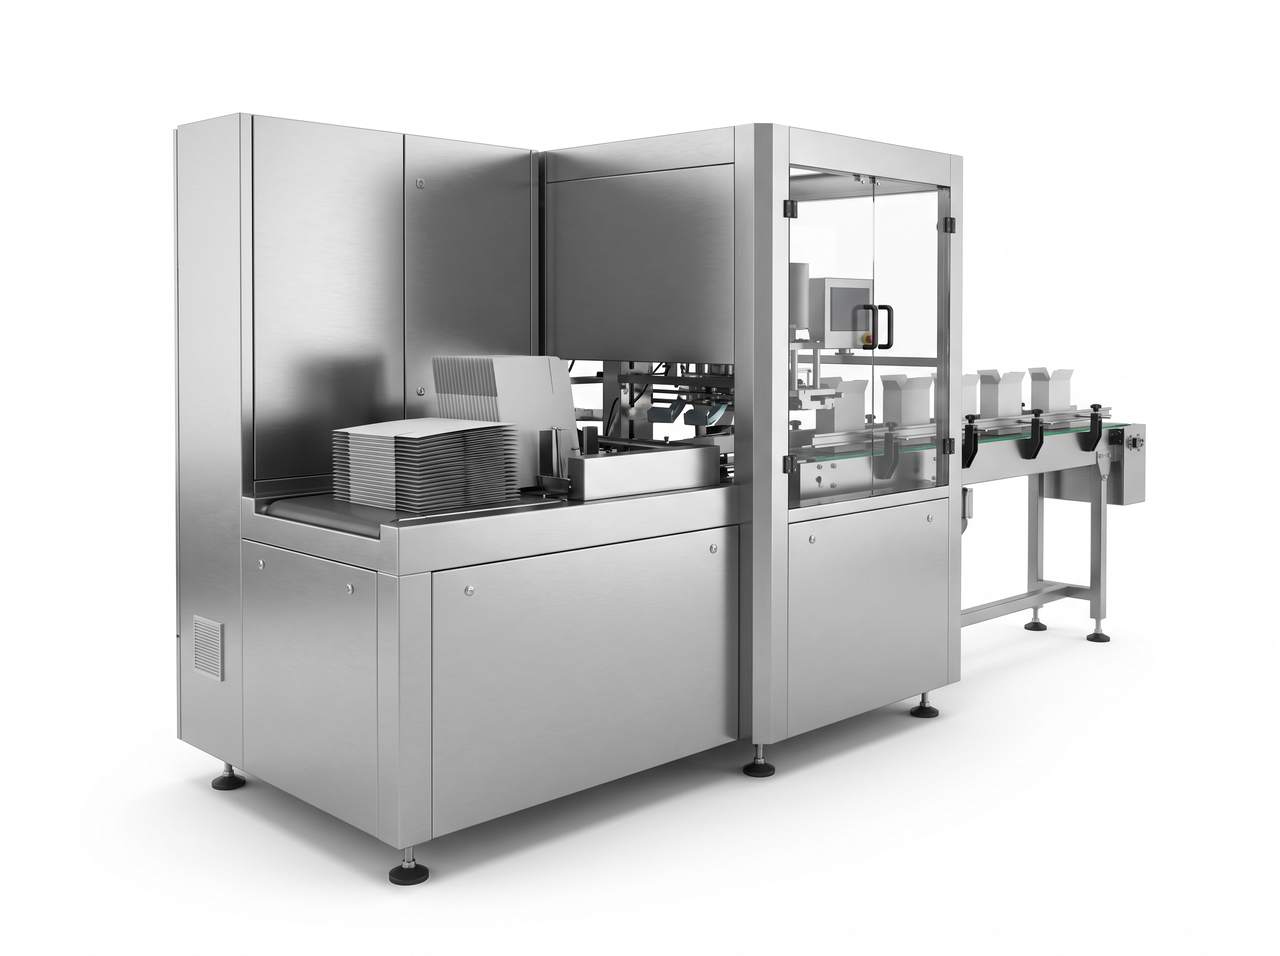
一、装箱机处理单件到箱
装箱机把单件产品按阵列装入纸箱,核心动作是定位、计数和折叠纸箱。它关心的是箱型规格和每箱数量。
二、先区分裹包类型
“裹包”可能指单件或集合收缩包装,也可能指托盘缠绕;本文后续讨论的是托盘缠绕场景。选型时先确认包装对象,不能只按设备简称判断。
三、中间还有装箱和码垛
瓶装产品常有中间箱,纸箱之间的码垛也需要单独设备。三段设备之间的节拍要匹配,不能只按装箱机标称产能配置。
四、选型步骤
一、确认产品形态是瓶、罐还是盒。二、确定箱型和每箱排列方式。三、确定是否需要中间箱和码垛。四、最后才定设备规格。
五、适用边界
本文讲的是分工与选型顺序。具体机型需要结合产品清单与箱型图确认。
三段设备怎么按节拍匹配
把装箱、码垛和裹包看成一条链,任一段偏慢都会让前段积压。配置顺序应当是:先由目标产量倒推每段必须达到的箱/小时,再看哪一段的标称产能最低、裕量最小,最后决定哪一段需要留出调整余量。只按装箱机单一指标选型,是这类项目最常见的返工原因。
| 环节 | 主要动作 | 标称产能要看什么 | 常见卡点 |
|---|---|---|---|
| 装箱机 | 定位、计数、折箱 | 每分钟箱数 | 箱型切换、纸板来料尺寸偏差 |
| 码垛 | 箱体转位与排列 | 每小时垛数 | 垛型约束、箱体强度不足 |
| 裹包 | 缠绕或包覆 | 每小时包数 | 膜耗、托盘尺寸与配重 |
箱型图要提供哪些资料
询价前准备完整箱型图:长宽高、材质与克重、承压上限、开槽方式、是否需要通风孔。同时给出每箱排列方式与单箱重量范围。缺任一项,厂家给的产能就只能按最保守条件估,报价也随之保守。
换型一次要多久
换型时间往往比产能更影响实际产量,尤其是一天内存在多次换型时。把换型的每一步列出来:停机、清空余料、换吸盘或夹具、调整折叠参数、试折几只箱、确认合格。厂家报的换型时间若不含清场,实际排产要再留余量。