灌装线分段职责的划分方式
把一条灌装线拆成功能明确的段落,故障排查才有确定的起点。
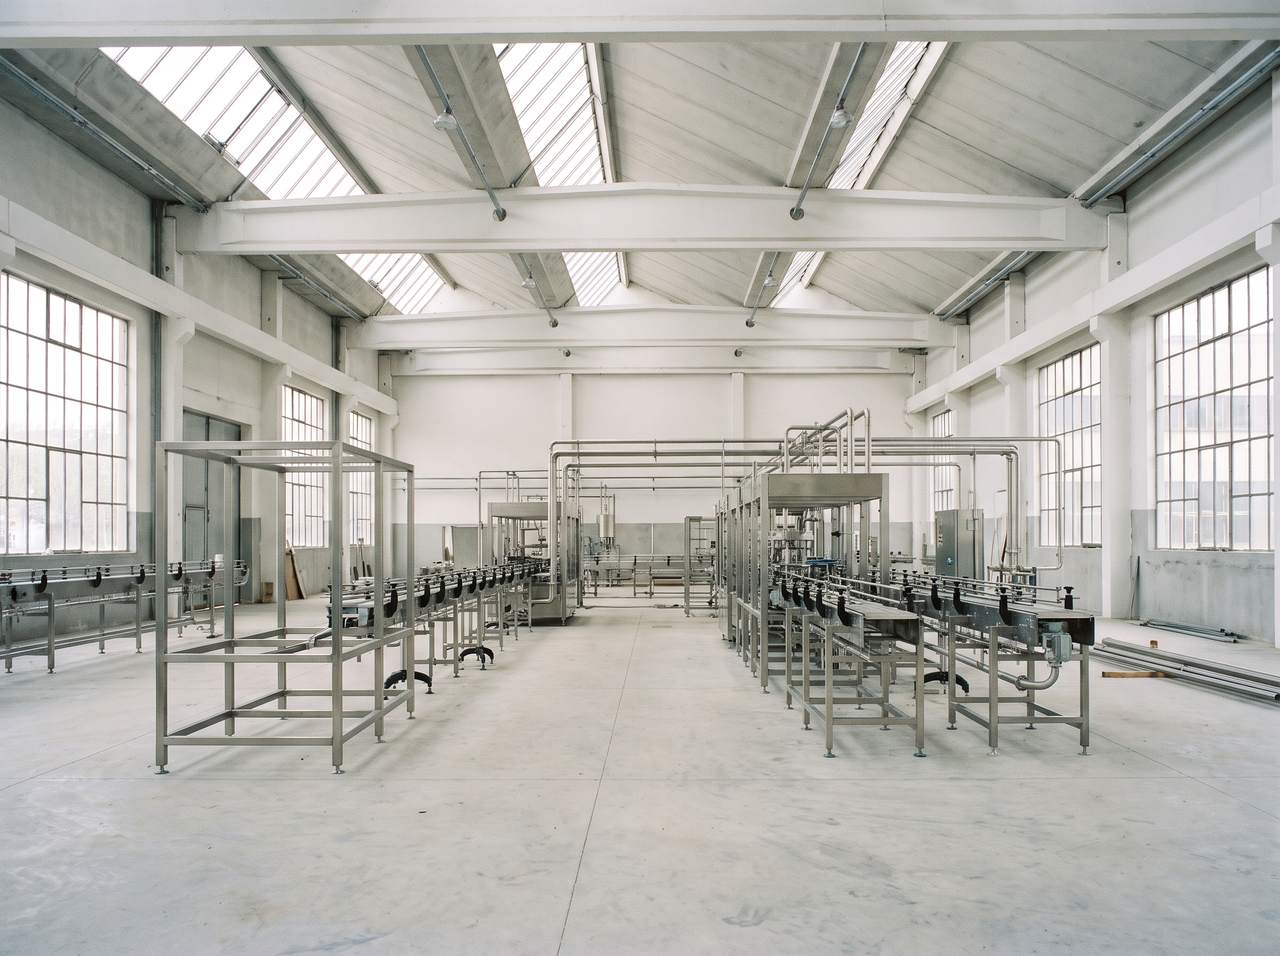
一、按功能分段而不是按厂家分段
常见的划分是理瓶、输送、灌装、封盖、贴标和检测。每个段落只解决一个问题:理瓶把散乱瓶子排成等距单列,输送保持间距,灌装负责定量,封盖负责密封。功能混在一起时,换一种瓶型往往要改动整条线。
二、每段单独调试再按节拍同步
先把各段调整到能稳定运行,再统一到同一个节拍。同步之前先确认每段最快要多久,整线产能由最慢的一段决定,其余按它配比即可,而不是按各段标称值相加。
三、段与段之间留出缓冲
灌装段会因物料温度变化短暂降速,输送段不受影响。段落之间要有短距离的积放或缓冲,某一段落慢下来时不会立刻把故障传给整条线。缓冲长度按最坏情况下的降速幅度定。
四、给每段留下单独可停的开关
调试和排障时,能单独停一段比只能停整条线节省大量时间。停一段时其余段落要能进入安全状态,不要出现料还没排完就停输送的情况。
五、段落方案要写成一页纸
把每段的职责、进出条件和异常时的处理方式写下来,贴在调试现场。现场人员往往比设计文档更早发现段落边界的问题,写下来的调整记录能成为下一轮的输入。
六、分段方式的代价
分段越细,调试和排障越容易,设备数量和成本也越高。小批量试产线可以只用灌装加封盖两段,把理瓶和贴标放到二期,等产量稳定之后再细分。