称重灌装机和容积式灌装机怎么选:原理、单位与验收口径
比较质量与体积目标、密度、去皮和验收条件,用同一工况核验计量方案。
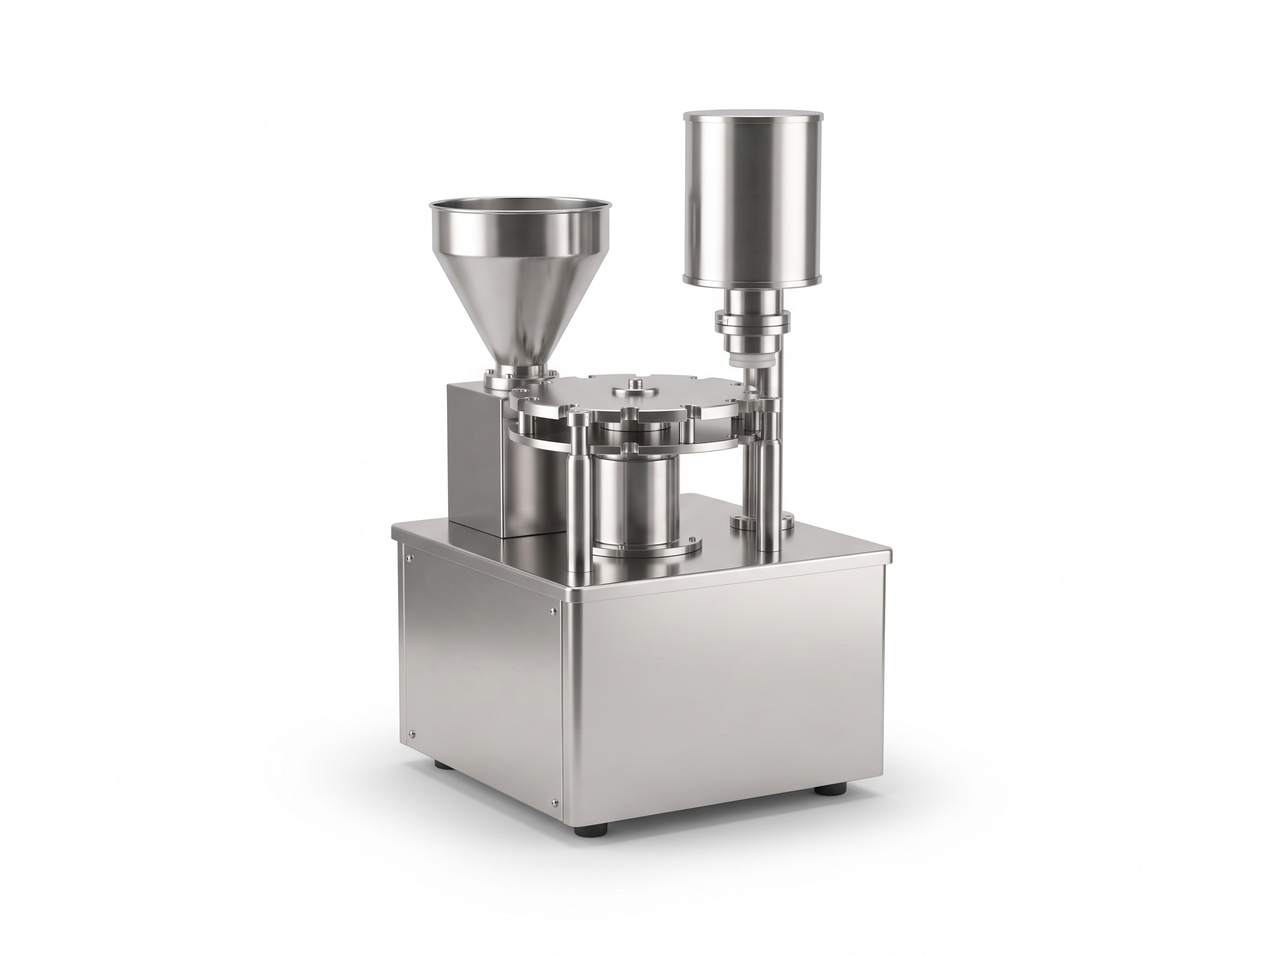
先确定目标单位,再比较计量方式
容积式以体积为目标,称重式以质量为目标。“称重一定更准”或“液体都适合容积式”都缺少工况条件。比较时至少统一物料、温度、目标灌装量、节拍和误差口径;厂家标称精度还须区分绝对误差、相对误差及统计方式。
两种方式的比较表
| 比较项 | 容积计量 | 称重计量 |
|---|---|---|
| 目标单位 | 毫升或升等体积单位 | 克或千克等质量单位 |
| 密度变化 | 质量换算需用实际密度 | 体积换算需用实际密度 |
| 空瓶影响 | 关注容器与流路适配 | 需明确去皮与瓶重处理 |
| 物料条件 | 按活塞、流量计等具体原理核对 | 按称重机构、阀门和物料特性核对 |
| 验收重点 | 规定温度下的体积与重复性 | 去皮条件下的净质量与重复性 |
流量计不是只有一种原理
讨论流量计式灌装时,要问清采用什么测量原理。电磁流量计对介质导电性有要求,不能把适用性扩大到所有液体;质量流量计等其他方案也要核对厂家范围。气泡、清洗、接液材料等条件需逐项确认。
询价与试机时怎么比较
向各供应商提供同一套样料、目标量和容器,要求记录连续运行中的偏差、剔除数量、停机原因和换型时间。若报价分别用质量和体积表达,统一密度条件后再比较。误差合格不等于整线产能满足,还要看上瓶、封盖和后段节拍。
把计量选择与产能核验串起来
先确定计量验收口径,再用产能计算器把日产目标换算为额定速度需求;最后要求厂家在该工况下证明稳定运行。整理选型参数清单能减少遗漏。
原始资料
Krones称重灌装方案介绍使用称重传感器的液体食品方案;KROHNE电磁流量计资料说明相应原理针对导电液体。它们是具体产品资料,不能据此推定所有设备的适用范围和性能。
如何与整线产能一起核验
计量方案定下来之后,还要确认它能在整线节拍下稳定工作。误差合格不等于产能达标:一台精度更高但节拍更慢的设备,可能让整线产量达不到目标。用灌装产能计算器把日产量换算成额定速度需求,再要求厂家在该速度下同时给出计量误差,两项都要在同一份验收方案里写清。
常见误选与纠正
| 常见说法 | 问题 | 应该怎么做 |
|---|---|---|
| 称重就是比容积准 | 两者目标单位不同,误差口径不可直接比较 | 统一到同一物料与温度下再比 |
| 液体都能用流量计 | 电磁类原理对导电性有要求 | 先问清测量原理与适用介质 |
| 厂家标称的精度就是实际精度 | 标称常为实验室条件 | 要求在实际工况下连续运行记录 |
| 空瓶重量可以忽略 | 空瓶与瓶重会进入净重计算 | 明确去皮时点与瓶重处理方式 |
询价时该让厂家回答什么
第一,采用哪种测量原理,适用介质与温度范围是什么。第二,在目标灌装量与节拍下,连续运行的偏差与重复性如何记录。第三,去皮如何处理、开机换瓶时是否需要重新标定。第四,标称精度对应绝对误差还是相对误差、如何统计。把四个问题写进询价单,再逐家对比,答案口径不一致时也容易发现。
样品试机要记录什么
同一批样料、同一批容器,连续运行一段固定时长,记录合格量、偏差分布、剔除数量、停机原因与换型时间。短时试机的峰值速度不能代替整班结果。与瓶口与速度核验配合使用,能把计量与节拍两类问题分开。
称重灌装机的工作原理
称重灌装机的判断依据只有一个:装完这一瓶之后,这瓶有多重。常见做法是在灌装阀下方或下游设一组称重传感器,称出灌装后瓶子的总重,减去预先标定的空瓶重量,得到净重;净重落在允许范围内放行,超出范围则剔除或回流到罐体重新调整。
关键在"预先标定"这一步。空瓶重量会因为瓶型、批次、温度和瓶内残留而变化,定时重新标定与首次标定使用的是同一套基准,前者才有意义。这也解释了为什么同样一台设备在灌装不同瓶型时需要重新确认:传感器看到的是总重,基准变了,判断就跟着变。
容积式则不称重,它按活塞行程或流量计体积计量,计量结果与容器、液位和流路状态直接相关。因此两者的误差来源完全不同:称重式的误差主要来自传感器与去皮,容积式的误差主要来自计量机构与液位稳定。这也是询价时不能只比"哪个更准"的原因——在未统一物料与温度之前,两个数字不可直接比较。